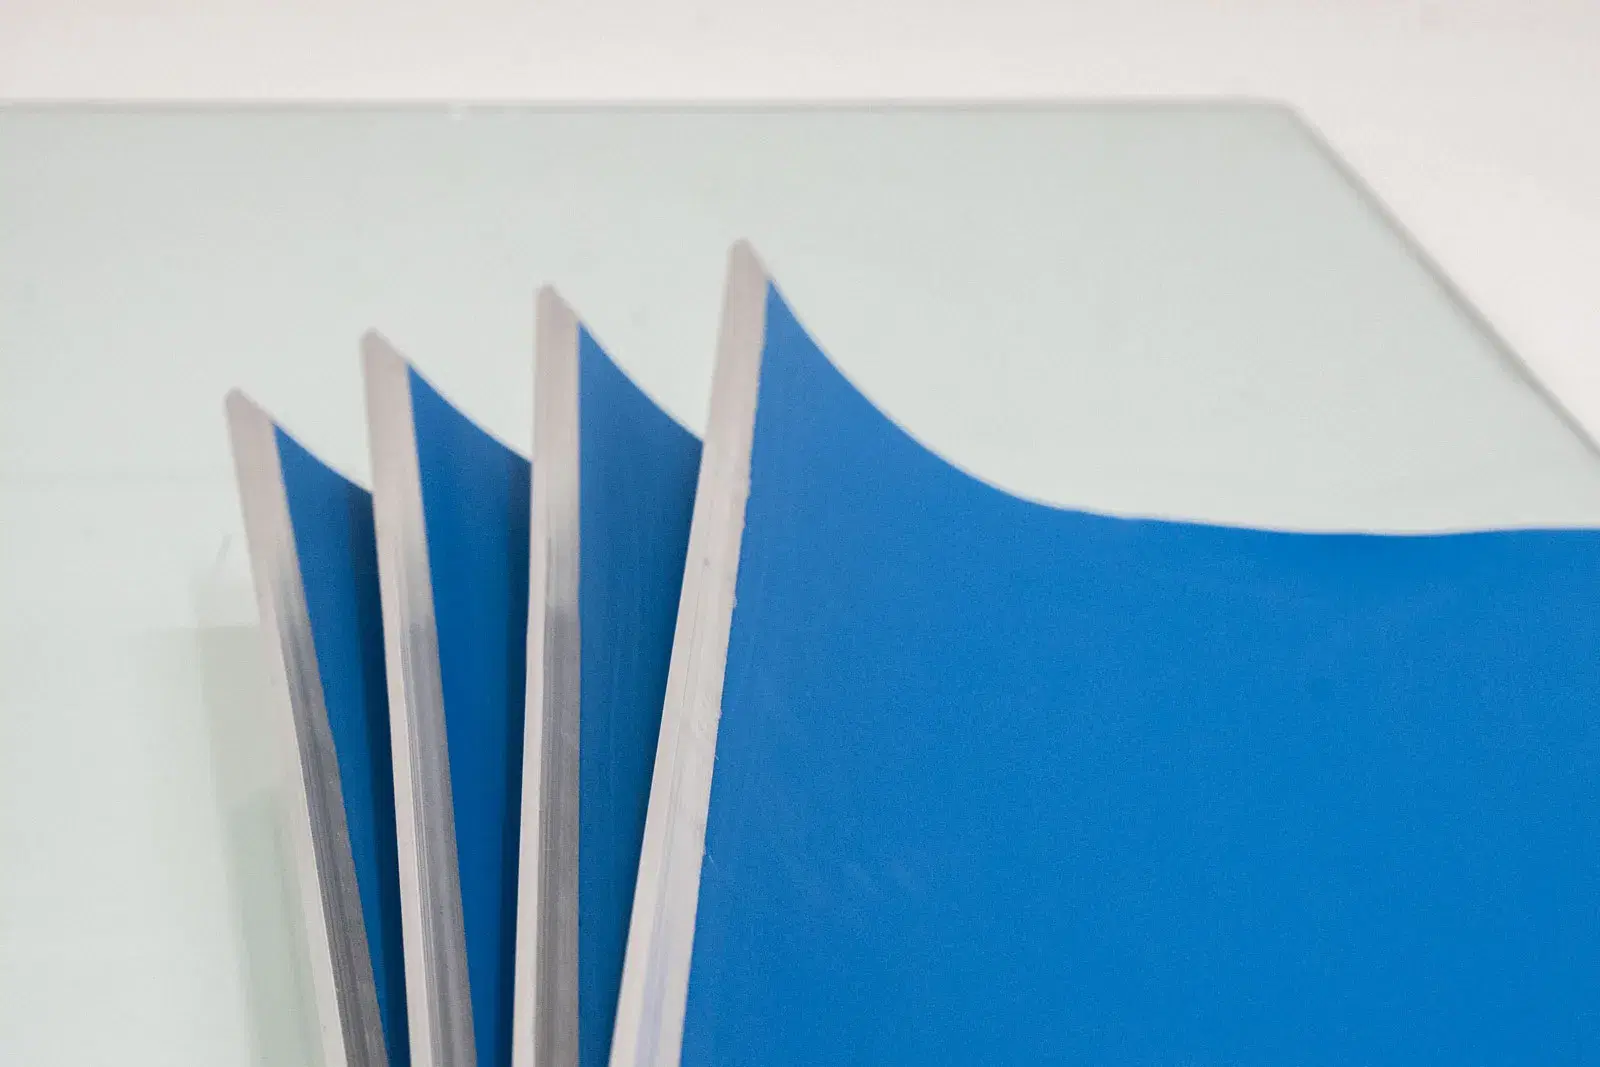
Baskı blanketi (ofset lastiği), mürekkebi kalıptan alıp kâğıda aktaran kauçuk–kumaş kompozittir; dot gain, nokta keskinliği, kâğıt beslemesi ve fire doğrudan blanketin yapısına ve durumuna bağlıdır. Buna rağmen blanket çoğu matbaada "makineye uyan ölçü" ile seçilir, oysa kompresibl–konvansiyonel yapı, kalınlık toleransı, yüzey sertliği, kumaş katman sayısı ve mürekkep uyumu baskı sonucunu belirler. Bu rehber seçimi altı kritere indirger, iki tablo sunar ve değişim zamanını nasıl anlayacağınızı anlatır. Ürün tarafında SIM'in kendi markası VECTOR baskı blanketleri, UV işlerde Zeller+Gmelin UV mürekkepleri ve konvansiyonel setler için SAKATA INX CMYK; blanketin malzeme sistemindeki yeri için matbaa malzemeleri rehberi.
01Blanket nasıl çalışır? Katmanlar ve görevleri
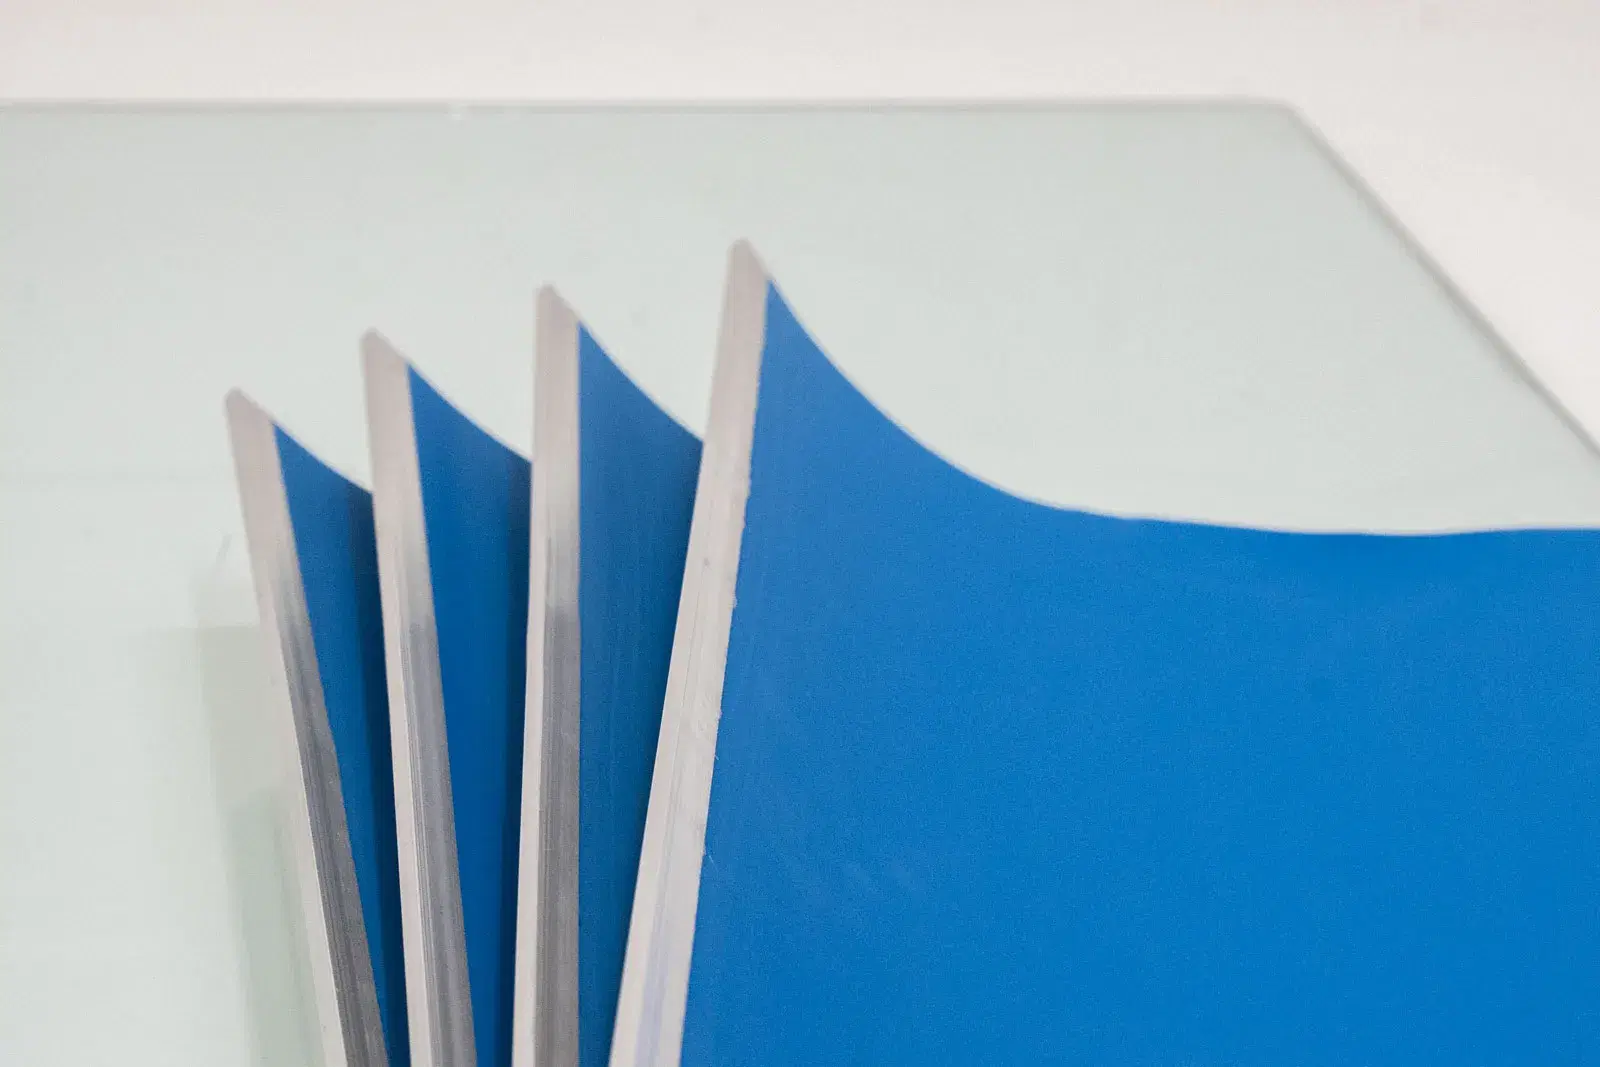
Bir ofset blanketi dört katmandan oluşur: mürekkebi alıp veren yüzey kauçuğu (0,3–0,5 mm, taşlanmış), basıncı dağıtan kompresibl katman (mikro gözenekli kauçuk), boyutsal kararlılığı sağlayan kumaş katmanları (genellikle 3 veya 4 kat) ve katmanları bağlayan yapıştırıcı. Yüzey kauçuğunun sertliği ve pürüzlülüğü mürekkep transferini ve kâğıt bırakmayı belirler: çok sert yüzey nokta kazancını artırır ve kâğıdı sıyırmaz, çok yumuşak yüzey nokta keskinliğini bozar. Kompresibl katman, basınç dalgalanmalarını (kalınlık toleransı, kâğıt gramaj değişimi, silindir eksantrikliği) emer; bu katman olmadan basınç fazlalığı doğrudan nokta kazancı ve blanket yorulması olarak yansır.
02Kompresibl mi, konvansiyonel mi?
Konvansiyonel blanket kompresibl katman içermez; basınç altında kauçuk yana doğru "şişer" (bulge), bu da nokta kazancını artırır ve yüksek hızda kâğıt beslemesini bozar. Kompresibl blanket aynı basıncı hacim olarak emdiği için daha düşük nokta kazancı, daha keskin nokta, daha iyi kâğıt bırakma ve smash (ezilme) sonrası toparlanma sağlar. Modern makinelerde ve 10.000 tabaka/saat üzeri hızlarda kompresibl standarttır; konvansiyonel yalnızca eski düşük hızlı makinelerde, bazı özel baskı uygulamalarında veya maliyetin tek kriter olduğu kısa ömürlü işlerde tercih edilebilir. Tablo iki yapıyı karşılaştırır.
| Kriter | Kompresibl blanket | Konvansiyonel blanket |
|---|---|---|
| Basınç dalgalanması | Mikro gözenekli katman emer | Doğrudan yüzeye yansır |
| Nokta kazancı (dot gain) | Düşük, kararlı | Daha yüksek, basınca duyarlı |
| Nokta keskinliği | Yüksek | Orta |
| Kâğıt bırakma / besleme | İyi (yüksek hızda da) | Yüksek hızda sorunlu |
| Smash (ezilme) toparlanması | İyi | Zayıf; kalıcı iz |
| Ömür | Uzun | Daha kısa |
| Fiyat | Daha yüksek | Daha düşük |
| Kullanım | Modern tabaka ve web makineleri (standart) | Eski düşük hızlı makineler, özel işler |
03Ölçü ve kalınlık: makineye göre doğru değerler
Blanket makine üreticisinin belirttiği silindir ölçüsüne göre kesilir; genişlik ve uzunluk milimetre hassasiyetinde olmalıdır, aksi hâlde gerginlik ve kayıt sorunları doğar. Kalınlık, silindir çukurluğu (undercut) ile alt tabaka (packing) toplamı dikkate alınarak seçilir: tabaka ofsette yaygın değerler 1,70 mm (3 kat) ve 1,95 mm (4 kat); web ofsette 1,95 mm ve üzeri. Kalınlık toleransı (±0,02 mm) önemlidir: tolerans dışı blanket silindir boyunca farklı basınç ve ton farkı yaratır. Çubuklu (bar) blanket makineye hızlı ve doğru gerginlikle takılır; çubuksuz blanket sahada çubuklanır. Tablo, sık kullanılan ölçü–kalınlık kombinasyonlarını ve kontrol noktalarını özetler; makineniz için kesin değer makine kitabında ve TDS'de yer alır.
| Makine tipi | Tipik kalınlık | Kumaş katmanı | Kontrol noktası |
|---|---|---|---|
| Küçük format tabaka (A3–B3) | 1,70 mm | 3 kat | Silindir çukurluğu; packing ile toplam kalınlık |
| Orta/büyük format tabaka (B2–B1) | 1,95 mm | 4 kat | Kalınlık toleransı ±0,02 mm; gerginlik torku |
| Perfektör (çift taraflı) | 1,95 mm | 4 kat | Arka yüz set-off; düşük kâğıt bırakma kuvveti |
| Web ofset (heatset/coldset) | 1,95–2,00 mm | 4 kat | Isı dayanımı; kenar sızdırmazlık |
| UV / hibrit makineler | Makine değerleri | 3–4 kat | EPDM / UV uyumlu yüzey kauçuğu |
04Yüzey sertliği, pürüzlülük ve mürekkep uyumu
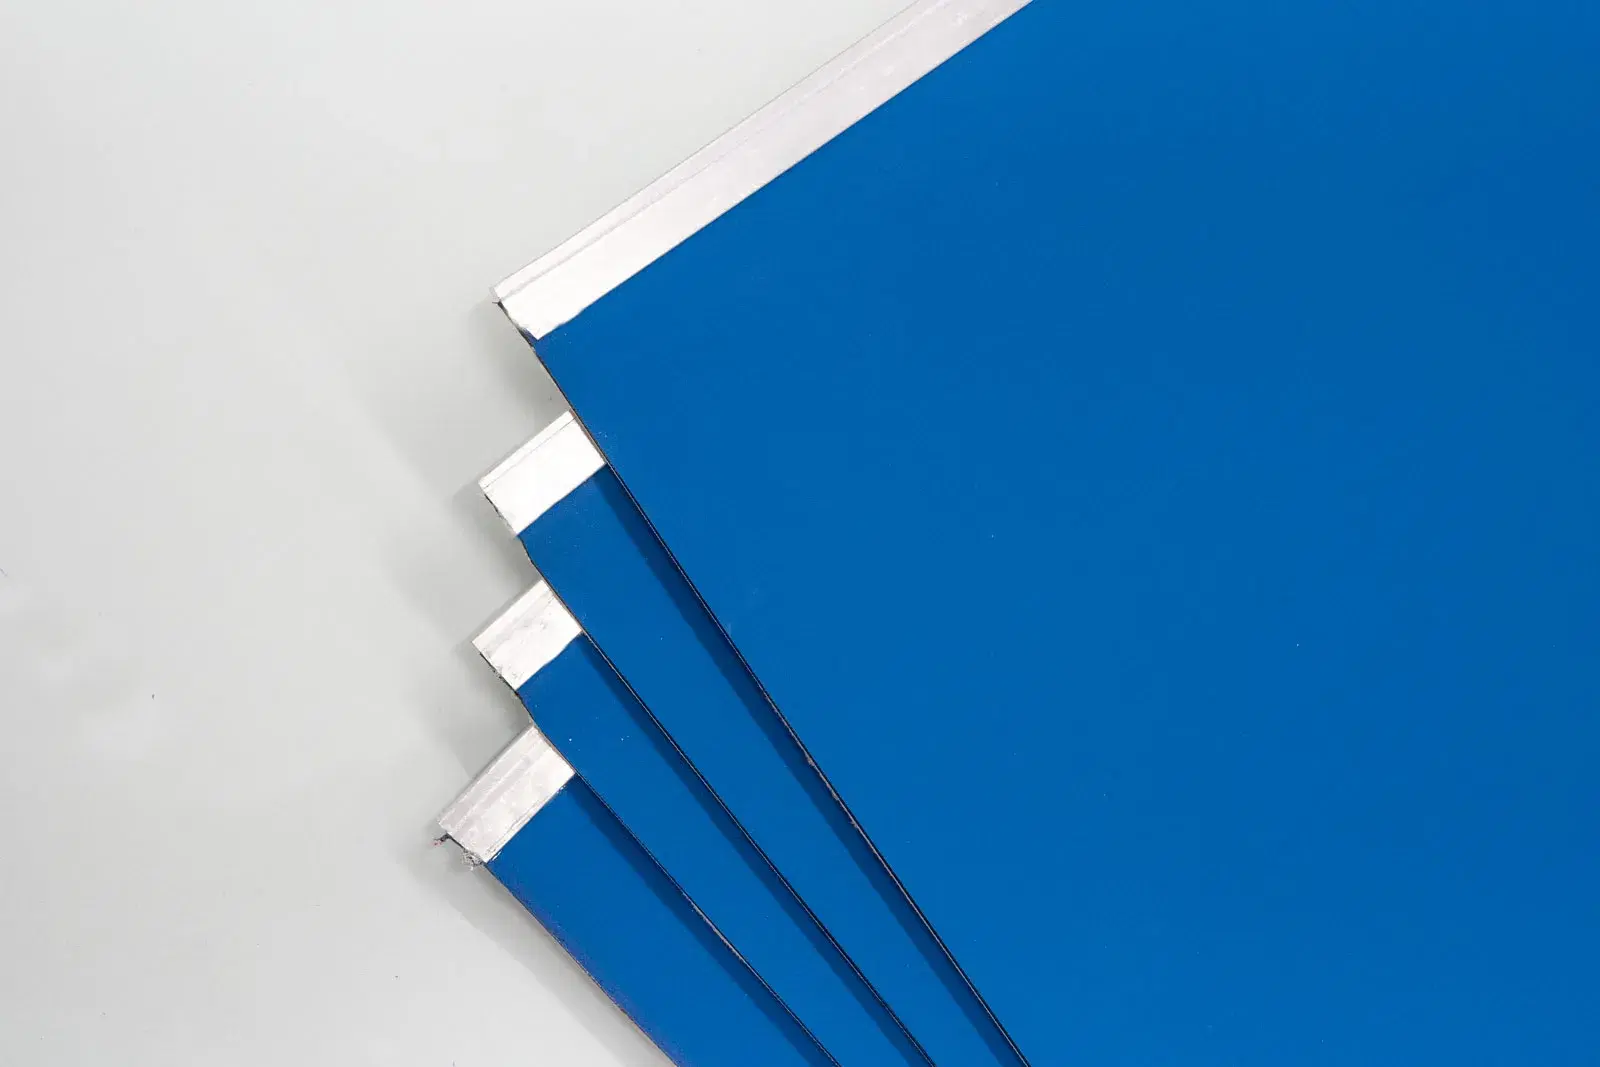
Yüzey sertliği Shore A ile ölçülür; tabaka ofsette tipik aralık 75–80 Shore A'dır. Daha sert yüzey keskin nokta ve düşük dot gain verir ama kâğıt bırakmayı zorlaştırır; daha yumuşak yüzey kâğıdı kolay bırakır ve dolgu alanlarda düzgün aktarım sağlar. Yüzey pürüzlülüğü (Ra) mürekkep filminin düzgünlüğünü belirler: ince tramlı ve yüksek kaliteli işlerde düşük Ra (ince taşlama), kalın mürekkep filmli dolgu işlerinde biraz daha yüksek Ra tercih edilir. Mürekkep uyumu ise en çok atlanan kriterdir: konvansiyonel blanket UV mürekkep ve UV yıkama kimyasalıyla şişer ve sertleşir; UV veya hibrit mürekkeple çalışan makinelerde EPDM veya UV uyumlu yüzey kauçuklu blanket zorunludur. VECTOR serisinde konvansiyonel ve UV uyumlu tipler stoktan sunulur.
05Ömür ve değişim belirtileri
Baskı koşullarına göre bir blanket 500.000–2.000.000 baskı arasında ömür sunar; kâğıt tozu, kalsiyum birikimi, yanlış yıkama kimyasalı, aşırı basınç ve ezilmeler ömrü kısaltır. Değişim zamanını gösteren belirtiler: aynı ayarlarda artan nokta kazancı, dolgu alanlarda ton farkı ve "benek", çift basma (doubling), yüzeyde parlama (glazing) ve cam gibi sertleşme, kenarlarda çatlak ve sıyrılma, yıkamaya rağmen mürekkep alma–verme dengesinin bozulması. Planlı değişim, kalite düşüşünü beklemekten daha ucuzdur: baskı sayısına göre takvim tutun ve blanketle birlikte alt tabakayı kalibre edin. Bakım ayrıntıları blanket seçimi ve bakımı yazısında, blanketin fire üzerindeki etkisi fire oranını düşürme yazısında.
06Montaj ve gerdirme: doğru blanket yanlış montajla bozulur
Blanket seçiminde harcanan emek, montajda beş dakikalık bir ihmalle boşa gidebilir. İlk kural altlık (packing) hesabıdır: blanket kalınlığı + altlık kalınlığı, makine üreticisinin verdiği silindir çukur derinliğine ve bearer üzerine çıkma değerine (genellikle 0,05–0,15 mm) uymalıdır; bu değer altlık ölçerle (packing gauge) ölçülür ve her ünite için kaydedilir. İkinci kural gerdirme: blanket çubukları üreticinin tork değerinde, çapraz sırayla ve kademeli sıkılır; aşırı gerdirme kumaş katmanlarını uzatıp blanketi inceltir, az gerdirme ise kayma ve çift baskıya yol açar. Üçüncü kural yeniden gerdirmedir: yeni blanket ilk 500–1.000 tabakadan sonra ve ardından vardiya başında kontrol edilip gerekirse tork değerine getirilir, çünkü kumaş ilk saatlerde doğal olarak esner. Dördüncü kural temizliktir: silindir yüzeyi montaj öncesi kâğıt tozu, eski yapışkan ve pastan arındırılmalı; tek bir kâğıt parçası blanketin altında kaldığında baskıda kalıcı bir yüksek nokta oluşur. Montaj kayıtlarının (tarih, blanket lotu, altlık kalınlığı, tork) tutulması, sonraki sorun analizinde en çok zaman kazandıran alışkanlıktır.
07Baskı sorunlarının blanket kaynaklı olanları
Baskıdaki her kusur blanketten kaynaklanmaz, ama birkaç kusurun ilk kontrol noktası blankettir. Kayma (slur) ve çift baskı (doubling) çoğunlukla gevşek gerdirme veya yanlış altlık yüksekliğinin sonucudur. Hayalet görüntü (ghosting) blanketin önceki işten mürekkep veya pas izi taşımasıyla ortaya çıkar. Aşırı nokta kazancı, fazla baskı basıncına veya sert yüzeyli konvansiyonel blankete işaret eder; kazancın ölçümü ve referans değerleri için dot gain kontrolü yazısına bakabilirsiniz. Çizgi ve şerit izleri genellikle dişli iziyle (gear streak) karıştırılır, oysa blanket yüzeyindeki yerel aşınma da aynı görünümü verir. Yüzeyde yolma (picking) ve kâğıt tozu birikmesi (piling) blanketin yapışkanlığı artan, 'camlaşmış' yüzeyiyle ilgilidir ve çözümü uygun yıkama ile yüzey yenilemedir. Ezilme (smash) ise kâğıt katlanması veya yabancı cisimden kaynaklanan yerel çökmedir; küçük çökmeler blanket onarım pastasıyla geçici olarak kaldırılabilir, büyükleri değişim gerektirir. Aşağıdaki tablo bu sorunların blanket tarafındaki kontrol noktalarını özetler.
| Baskı sorunu | Blanket kaynaklı olası neden | Kontrol ve çözüm |
|---|---|---|
| Kayma, çift baskı | Gevşek gerdirme, yanlış altlık | Tork ve altlık ölçümü, yeniden gerdirme |
| Hayalet görüntü | Önceki işin mürekkep veya pas izi | Derin temizlik, yüzey yenileyici, gerekirse değişim |
| Aşırı nokta kazancı | Fazla basınç, sert konvansiyonel yüzey | Basınç ayarı, kompresibl blanket |
| Şerit ve çizgi izi | Yerel aşınma, yüzey hasarı | Yüzey kontrolü, dişli izinden ayırt etme |
| Yolma ve kâğıt tozu birikmesi | Camlaşmış, yapışkan yüzey | Uygun yıkama, yüzey yenileme, su dengesi |
| Yerel beyaz alan (ezilme) | Kâğıt katlanması, yabancı cisim | Onarım pastası (küçük), blanket değişimi (büyük) |
08UV, hibrit ve konvansiyonel: yüzey malzemesi ve kimyasal direnç
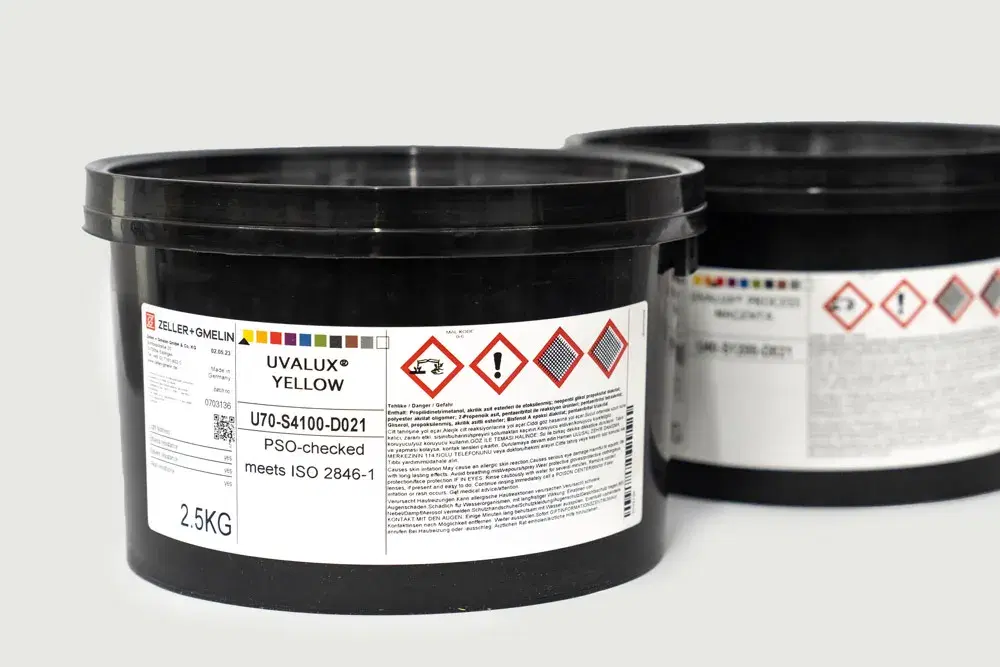
Blanketin yüzey kauçuğu, basılacak mürekkep ve kullanılacak yıkama kimyasalına göre seçilir. Konvansiyonel yağ bazlı mürekkeplerde NBR (nitril) yüzey standarttır ve yağ ile konvansiyonel yıkama solventlerine karşı iyi direnç gösterir. UV ve LED-UV mürekkeplerin monomerleri NBR'yi şişirir; bu yüzden Zeller+Gmelin UV ofset mürekkepleri gibi serilerle EPDM veya UV dereceli yüzeyli blanket kullanılır. Hem konvansiyonel hem UV basan hibrit makinelerde ise iki kimyaya da dayanan hibrit (çok amaçlı) blanketler tercih edilir; bunlar tek tip blanketin verebileceği en yüksek performansı sunmaz ama iş değişimlerinde blanket değiştirme zorunluluğunu kaldırır. Yıkama solventinin de yüzeyle uyumlu olması şarttır: UV blanketi konvansiyonel agresif solventle yıkamak yüzeyi sertleştirir, konvansiyonel blanketi UV yıkamayla temizlemek ise yetersiz kalır. Lak ünitesi için ayrı bir kategori vardır: dispersiyon lak uygulamasında lak blanketi veya lak kalıbı kullanılır ve bu ürünler baskı blanketinden farklı yüzey yapısına sahiptir. VECTOR baskı blanketleri içinden doğru yüzeyi makine, mürekkep ve yıkama bilgisiyle birlikte belirliyoruz; kimyasalların uyum kriterleri için matbaa kimyasalları satın alma rehberi yazısına da bakabilirsiniz.
09Maliyet hesabı: blanket fiyatı değil tabaka başına maliyet
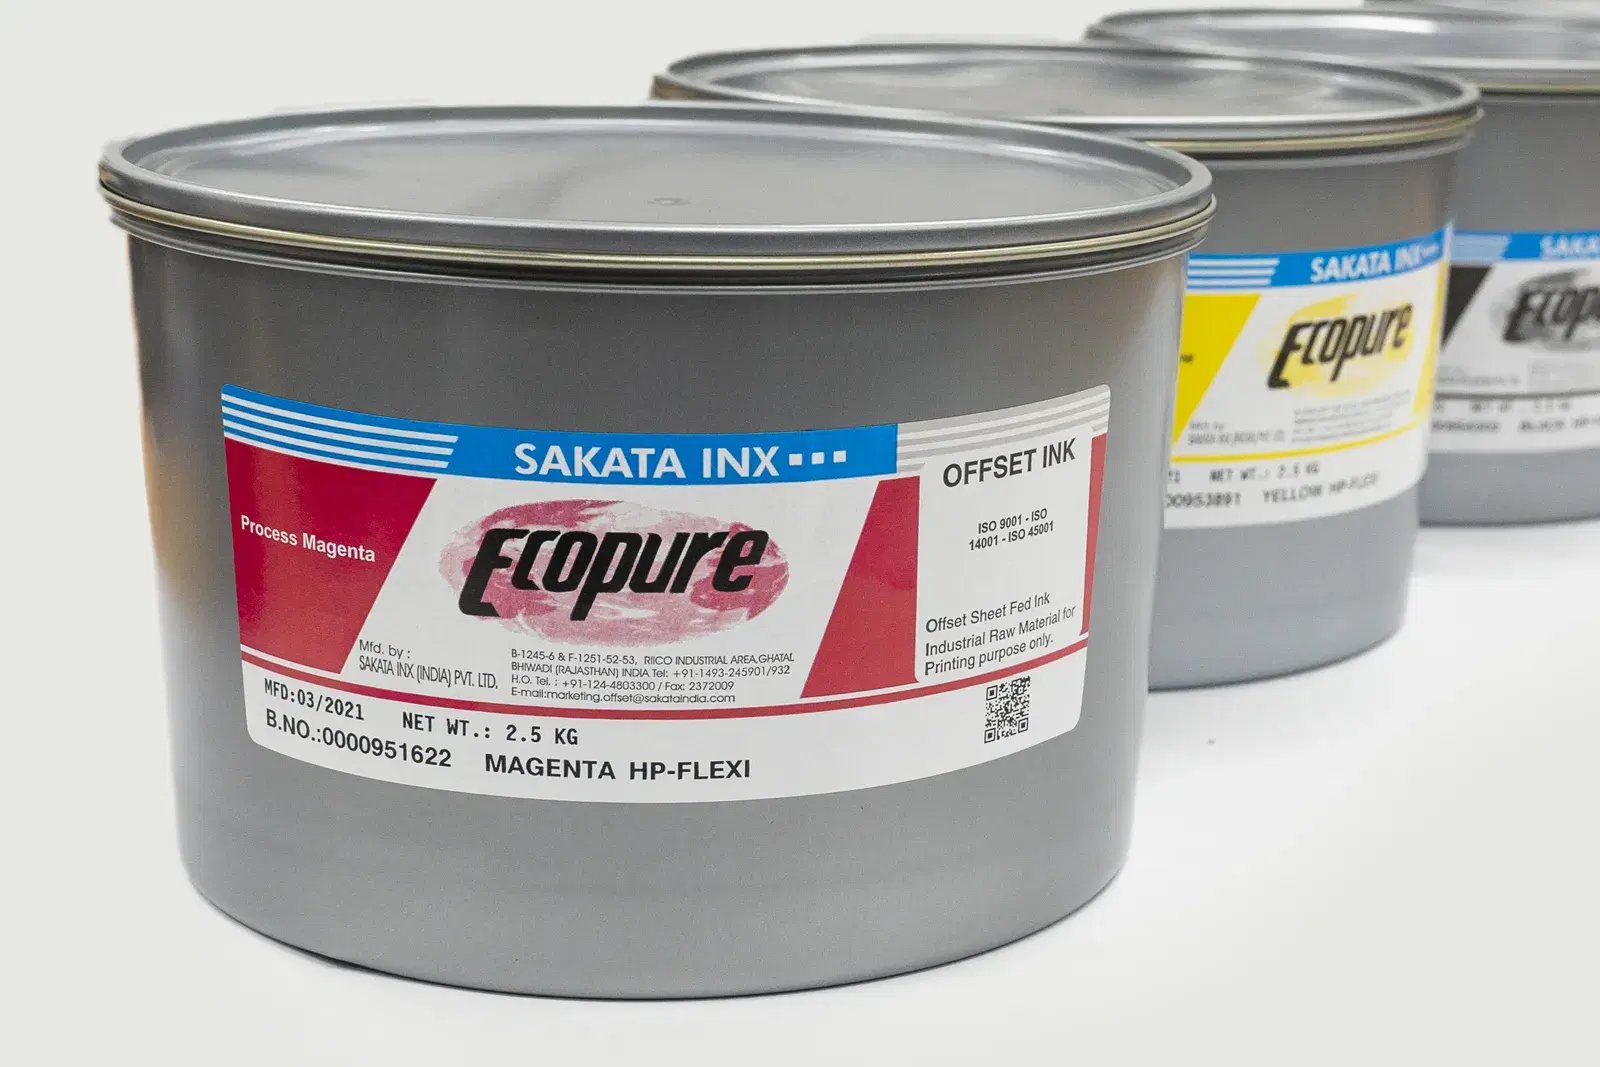
Blanket satın almada en yaygın hata adet fiyatına bakmaktır. Gerçek maliyet üç kalemden oluşur: blanket bedeli ÷ ömrü boyunca basılan tabaka sayısı, her değişimde kaybedilen makine süresi (duruş maliyeti × değişim süresi) ve blanket kaynaklı fire. Bu hesapla yüzde yirmi daha pahalı ama yüzde kırk daha uzun ömürlü bir blanket, ucuz blanketten belirgin şekilde ekonomik çıkar; üstelik daha az değişim daha az kayıt ve renk ayarı demektir. Hesabın güvenilir olması için her ünitede blanket günlüğü tutulmalıdır: takılma tarihi, lot, basılan tabaka, değişim nedeni (aşınma, ezilme, kalite düşüşü). Birkaç ay sonra bu günlük hangi blanketin hangi iş karmasında daha uzun gittiğini ve hangi ünitenin daha çok ezilme yaşadığını (kâğıt besleme sorununa işaret eder) net gösterir. Fire tarafındaki ilişkiyi fire oranını düşürme yazısında ayrıntılı ele aldık; blanket değişim planını kâğıt ve mürekkep siparişiyle birlikte düşünen matbaalar toplam malzeme maliyetini en iyi kontrol eder. Konvansiyonel SAKATA INX CMYK gibi hızlı kuruyan serilerle çalışan ünitelerde blanket yüzeyinin daha az kimyasala maruz kalması da ömrü uzatan bir etkendir.
10Sipariş öncesi kontrol listesi ve SIM'de blanket
Makine modeli ve silindir ölçüsü (mm) net mi? Kalınlık ve packing toplamı silindir çukurluğuna uygun mu? Mürekkep sistemi konvansiyonel mi, UV/hibrit mi (yüzey kauçuğu tipi)? Çubuklu mu çubuksuz mu? Yıkama kimyasalı blanket tipine uygun mu? Beklenen tiraj ve değişim takvimi belirlendi mi? VECTOR blanketleri SIM'in kendi markasıdır: tabaka ve web makinelerine ölçüye göre kesilir, çubuklu veya çubuksuz teslim edilir, konvansiyonel ve UV uyumlu tipleri İstanbul deposunda stoklanır; İstanbul içi stok ürünlerde aynı gün, Türkiye geneli 1–2 iş günü teslimat ve ihracat için rulo paketleme yapılır. Teknik ekibimiz ilk montajda gerginlik ve packing ayarına makine başında eşlik eder.
Kaynaklar
Galeri
Sıkça Sorulan Sorular
- Blanket kalınlığı 1,70 mm mi, 1,95 mm mi olmalı?
- Makine üreticisinin silindir çukurluğu (undercut) değeri belirler: kalınlık + alt tabaka (packing) toplamı bu değere ve baskı basıncı hedefine uymalıdır. Küçük formatlarda 1,70 mm (3 kat), orta–büyük format ve web ofsette 1,95 mm (4 kat) yaygındır; kesin değer makine kitabında yer alır, tolerans ±0,02 mm olmalıdır.
- Konvansiyonel blanket UV mürekkeple kullanılabilir mi?
- Hayır. Konvansiyonel yüzey kauçuğu UV mürekkep ve UV yıkama kimyasalıyla şişer, sertleşir ve yapışma kaybeder; UV veya hibrit mürekkeple çalışan makinelerde EPDM ya da UV uyumlu yüzey kauçuklu blanket kullanılmalıdır. VECTOR serisinde UV uyumlu tipler stoktan sunulur.
- Blanket ne zaman değiştirilmeli?
- Baskı koşullarına göre 500.000–2.000.000 baskıda; ancak takvimden çok belirtiler önemlidir: aynı ayarlarda artan nokta kazancı, dolgu alanlarda ton farkı, çift basma, yüzey parlaması ve sertleşme, kenar çatlakları, yıkamaya rağmen bozulan mürekkep transferi. Planlı değişim ve alt tabakanın kalibrasyonu kalite düşüşünü beklemekten ucuzdur.
İlgili Ürünler
SIM Baskı Malzemeleri
Projeniz İçin Özel Fiyat Alın
Geniş ürün yelpazemiz ve özel renk üretimimiz hakkında bilgi almak için hemen arayın.